Oferta
Badania PMI
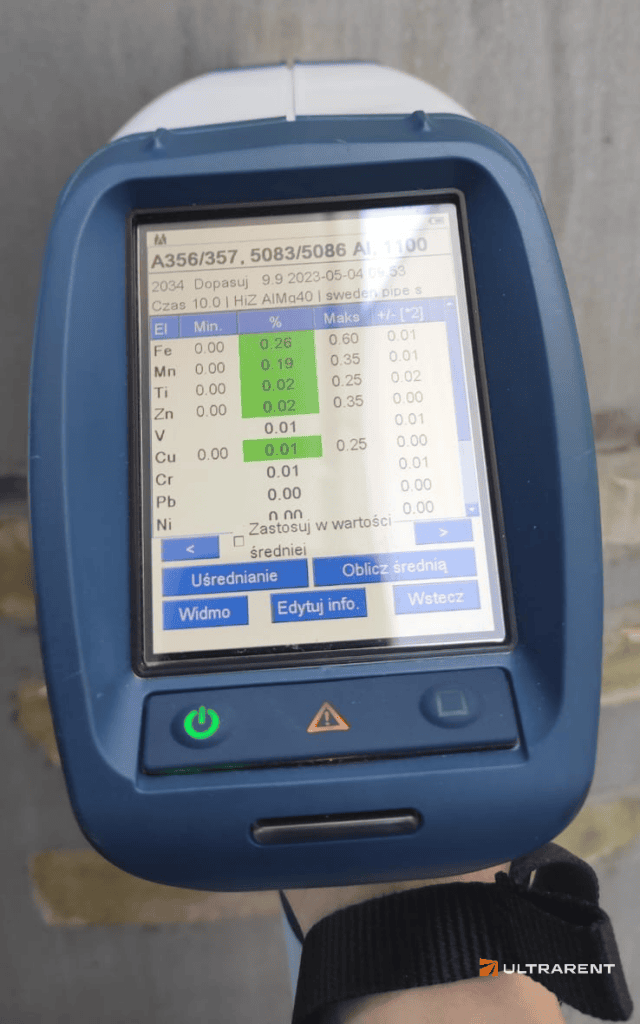
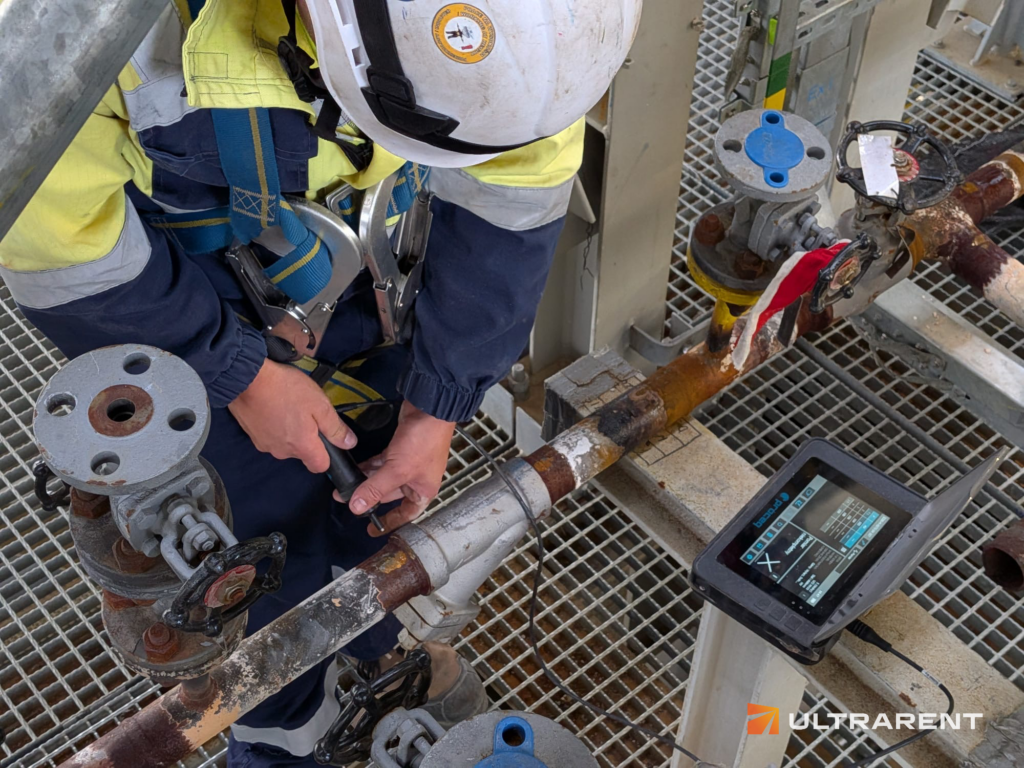
Badania PMI to nieniszcząca metoda identyfikacji materiałów oparta na analizie składu chemicznego stopów metali za pomocą spektrometrii fluorescencji rentgenowskiej (XRF) lub optycznej spektrometrii emisyjnej (OES). Badania realizujemy zgodnie z ASTM E1476 (XRF) oraz ASTM E1621 (OES), na obiektach klienta w całej Polsce.

Dlaczego PMI u nas?
W ULTRARENT stosujemy zaawansowane, przenośne analizatory XRF i OES, które umożliwiają przeprowadzenie kontroli w terenie oraz otrzymanie natychmiastowych wyników, w porównaniu do analiz laboratoryjnych, które opóźniają procesy wytwarzania i montażu.
W praktyce oznacza to:
Badania PMI (Positive Material Identification)
Skład chemiczny stopu potwierdzony w kilka sekund — zgodność z atestem bez laboratorium.
W skrócie:
Stosowane Normy:
Normy: badania PMI realizujemy zgodnie z ASTM E1476 (identyfikacja i sortowanie stopów metodą XRF) oraz ASTM E1621 (spektrometria emisji optycznej). Wyniki spełniają wymagania ASME Section V.
W instalacjach rafineryjnych i petrochemicznych zakres oraz częstotliwość weryfikacji materiałowej wynikają dodatkowo z wymagań API 578 — standardu opisującego program kontroli materiałowej dla rurociągów i urządzeń ciśnieniowych.
Punktem odniesienia dla wyniku badania jest atest materiałowy, którego formę i zawartość reguluje PN-EN 10204 (świadectwa odbioru 3.1 i 3.2).
Personel posiada certyfikację zgodną z PN-EN ISO 9712, na poziomie 2 i 3.
Po co weryfikować materiał, skoro jest atest
To pytanie pada często — i ma prostą odpowiedź.
Atest materiałowy (świadectwo 3.1 lub 3.2 wg PN-EN 10204) deklaruje skład chemiczny partii wyprodukowanej przez hutę. Nie gwarantuje natomiast, że dokładnie ten materiał trafił na Wasz plac budowy.
Pomyłki zdarzają się na każdym etapie łańcucha dostaw: przy magazynowaniu, przepakowywaniu, oznakowaniu czy kompletacji zamówienia. Elementy o zbliżonym wyglądzie i identycznych wymiarach, ale różnym gatunku, bywają zamienione bez niczyjej złej woli.
Konsekwencje takiej pomyłki bywają poważne. Zamiana stali stopowej na węglową w rurociągu pracującym w podwyższonej temperaturze może prowadzić do przyspieszonej degradacji, a w skrajnym przypadku do awarii. Badanie PMI potwierdza fizycznie, że materiał w konstrukcji odpowiada dokumentacji — niezależnie od tego, co mówi papier.
XRF czy OES — kiedy która technika
Obie metody analizują skład chemiczny, ale różnią się na tyle, że w praktyce stosuje się je do innych zadań.
XRF (fluorescencja rentgenowska) naświetla powierzchnię promieniowaniem rentgenowskim i mierzy charakterystyczne promieniowanie emitowane przez pierwiastki w stopie. Badanie trwa kilkanaście sekund, nie pozostawia śladu i wymaga minimalnego przygotowania powierzchni. To metoda z wyboru przy szybkiej weryfikacji gatunku i sortowaniu dużych partii materiału.
OES (spektrometria emisji optycznej) wytwarza na powierzchni iskrę elektryczną, która odparowuje niewielką ilość materiału i wzbudza atomy do emisji światła. Analiza widma pozwala oznaczyć skład precyzyjniej — w tym zawartość węgla, której XRF nie wykrywa.
Cena za tę precyzję to niewielki ślad wypalenia na powierzchni oraz nieco dłuższy czas badania i lepsze przygotowanie powierzchni. Dlatego OES określa się czasem jako metodę quasi-nieniszczącą.
W praktyce: XRF do przesiewu i weryfikacji gatunku, OES tam, gdzie o dopuszczeniu decyduje zawartość węgla.
Dlaczego przygotowanie powierzchni decyduje o wyniku
To najczęstsza przyczyna błędnych odczytów w badaniach PMI.
Obie techniki analizują wyłącznie cienką warstwę przypowierzchniową materiału. Jeśli na powierzchni znajduje się warstwa tlenków, zgorzelina, powłoka malarska, ocynk lub pozostałości po obróbce, analizator zmierzy skład tej warstwy, a nie materiału rodzimego.
Szczególnie mylące są powłoki metaliczne. Warstwa cynku lub niklu zawiera pierwiastki, które analizator rozpozna i uwzględni w analizie, dając odczyt wyglądający całkowicie wiarygodnie — ale odnoszący się do niewłaściwej warstwy.
Dlatego każdy punkt pomiarowy przygotowujemy mechanicznie, aż do odsłonięcia czystego metalu. Przy elementach malowanych lub skorodowanych jest to zwykle najbardziej czasochłonna część badania.
Przy zapytaniu warto więc podać, czy elementy są pokryte powłoką — to bezpośrednio wpływa na czas realizacji i wycenę.
Działamy na terenie całej Polski – badania NDT w każdym województwie
ULTRARENT Sp. z o.o. to profesjonalne laboratorium badań nieniszczących (NDT), które realizuje usługi badawcze i inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie i od Dolnego Śląska po Podlasie. Dzięki szerokiemu zasięgowi działalności oraz wykwalifikowanej kadrze specjalistów oferujemy kompleksową obsługę zarówno dla średnich i dużych przedsiębiorstw, jak i dla mniejszych zakładów przemysłowych — we wszystkich województwach Polski
Lista województw które obsługujemy:
Zarezerwuj wizytę specjalisty
Zamów inspekcyjne na terenie całego kraju — od Pomorza po Podkarpacie!
Proponowane metody zamienne
Badania PMI to skuteczna metoda kontroli materiałowej, ale nie zawsze wystarcza do pełnej oceny strukturalnej. Dlatego w ULTRARENT doradzamy optymalny dobór technik NDT do specyfiki projektu, rodzaju materiału oraz wymagań klienta zapewniając kompleksową strategię inspekcji.
Możesz wykonać badania twardości (HT)
Badania twardości (HT) metodami Leeba i UCI to przenośne, nieniszczące techniki pomiaru twardości metali, umożliwiające badania bezpośrednio na gotowych elementach, konstrukcjach i instalacjach.
Badania nieniszczące
Badania radiograficzne (RT) to metoda NDT, w której promieniowanie rentgenowskie (X) lub gamma przenika przez badany element i tworzy obraz jego struktury wewnętrznej. Dzięki temu można szybko i wiarygodnie wykryć typowe niezgodności materiałowe w odlewach i złączach spawanych, takie jak pęknięcia, pęcherze gazowe, wtrącenia, pustki czy braki przetopu.
Badania ultradźwiękowe Phased Array (PAUT) to zaawansowana metoda NDT, w której wieloelementowa głowica ultradźwiękowa generuje wiązkę fal sterowaną elektronicznie pod wieloma kątami w jednym skanie, umożliwiając pełną objętościową ocenę spoin, odlewów i elementów konstrukcyjnych.
Badania ultradźwiękowe (UT) to metoda NDT, w której do badanego elementu wprowadza się falę ultradźwiękową za pomocą głowicy, a odbite sygnały analizuje się w celu wykrycia nieciągłości wewnętrznych.
Badania uzupełniające
Badania magnetyczno-proszkowe (MT) to metoda badań nieniszczących stosowana do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, takich jak stale węglowe i niskostopowe.
Badania penetracyjne (PT) to metoda badań NDT wykorzystywana do wykrywania niezgodności otwartych na powierzchnię, oparta na zjawisku kapilarnego wnikania penetrantu w szczeliny.
Najczęściej zadawane pytania
Badania PMI to nieniszcząca metoda weryfikacji składu chemicznego, stosowana do potwierdzania prawidłowości materiałów oraz spoiwa stosowanych w procesie produkcji i modernizacji.
Metoda pozwala na wykrycie rodzaju materiału i potwierdzenie konkretnego gatunku, a także zawartość pierwiastków stopowych takich jak Ni, Cr, Mo czy V, w celu porównania z atestami hutniczymi dostarczonymi przez producenta lub dystrybutora.
To zależy od zastosowanej techniki — i jest to jedno z ważniejszych rozróżnień przy zamawianiu badania.
Spektrometria XRF nie wykrywa węgla ani innych pierwiastków lekkich. Wynika to z fizyki metody: pierwiastki o niskiej liczbie atomowej emitują promieniowanie fluorescencyjne o zbyt niskiej energii, by mogło zostać zarejestrowane przez detektor. W praktyce oznacza to, że analizatorem XRF nie da się odróżnić stali 304 od jej niskowęglowej odmiany 304L ani stali 316 od 316L — mimo że różnica w zawartości węgla ma bezpośrednie znaczenie dla odporności na korozję międzykrystaliczną po spawaniu.
Zawartość węgla oznaczamy metodą spektrometrii emisji optycznej (OES), w której iskra elektryczna odparowuje niewielką ilość materiału i wzbudza atomy do emisji światła o charakterystycznych długościach fal. Ta technika mierzy węgiel bezpośrednio.
Jeśli w Państwa specyfikacji zawartość węgla decyduje o dopuszczeniu materiału — na przykład przy odbiorze gatunków z oznaczeniem „L” — stosujemy analizę OES. Przy szybkiej weryfikacji gatunku i sortowaniu stopów, gdzie węgiel nie jest kryterium, wystarcza XRF. Technikę dobieramy do wymagań konkretnego odbioru.
Niestety nie. Pozwalają zweryfikować skład chemiczny materiałów, nie wykrywają natomiast niezgodności powstałych w procesie wytwarzania, takich jak: odlewanie, kucie, walcowanie czy spawanie.
Dla pełnej oceny integralności należy zastosować objętościowe lub powierzchniowe metody badań nieniszczących takie jak: RT, UT, PAUT, MT czy PT.
Dzięki zastosowaniu przenośnych urządzeń proces kontroli przebiega bardzo szybko i wynosi z reguły od kilkudziesięciu sekund do kilku minut dla jednego punktu pomiarowego, nie uwzględniając przygotowania i identyfikacji badanych elementów. Dodatkowo uwzględnić należy czas niezbędny na sporządzenie raportu z badań.
Nie – do wykonywania badań wykorzystujemy mobilną i przenośną aparaturę, która bez problemu umożliwia wykonanie badań na montażu w trudno dostępnych miejscach. Powierzchnia przygotowana do badań powinna być gładka oraz oczyszczona z ewentualnych zanieczyszczeń oraz śladów korozji.
Tak, wyniki badań są zgodne z ASME Section V. Dla analizy metodą OES stosujemy ASTM E1621, a dla techniki XRF — ASTM E1476 (identyfikacja i sortowanie stopów).
Zależy od techniki.
XRF nie pozostawia żadnego śladu — analizator jedynie naświetla powierzchnię promieniowaniem i rejestruje odpowiedź materiału. Po badaniu element wygląda dokładnie tak samo jak przed nim. To metoda w pełni nieniszcząca.
OES pozostawia niewielki ślad wypalenia o średnicy kilku milimetrów. Wynika to z zasady działania: iskra elektryczna odparowuje mikroskopijną ilość materiału, by wzbudzić atomy do emisji światła. Z tego powodu OES bywa określana jako metoda quasi-nieniszcząca.
W praktyce ślad ten nie ma znaczenia dla większości zastosowań — jest mniejszy niż odcisk po badaniu twardości. Przy elementach o powierzchniach eksponowanych lub wymagających zachowania określonej chropowatości warto to jednak uzgodnić przed badaniem.
Nie bez przygotowania powierzchni.
Obie techniki analizują wyłącznie cienką warstwę przypowierzchniową. Powłoka malarska, ocynk, warstwa tlenków czy zgorzelina zostaną zmierzone zamiast materiału rodzimego — a wynik będzie dotyczył powłoki, nie stali pod spodem.
Szczególnie mylące są powłoki metaliczne. Warstwa cynku lub niklu zawiera pierwiastki, które analizator rozpozna i uwzględni w analizie, dając odczyt wyglądający całkowicie wiarygodnie — ale odnoszący się do niewłaściwej warstwy.
Dlatego każdy punkt pomiarowy przygotowujemy mechanicznie, aż do odsłonięcia czystego metalu. Przy zapytaniu warto więc podać, czy elementy są pokryte powłoką — to bezpośrednio wpływa na czas realizacji i wycenę.
Czy zawartość węgla jest kryterium odbioru. Jeśli tak — na przykład przy gatunkach z oznaczeniem „L” — konieczna jest analiza OES. XRF nie rozstrzygnie tej kwestii.
Stan powierzchni elementów. Powłoki malarskie, ocynk i korozja wymagają usunięcia w punktach pomiarowych. To często największa pozycja czasowa całego badania.
Zakres kontroli. Czy wymagana jest weryfikacja stuprocentowa, czy wyrywkowa — w instalacjach objętych API 578 wynika to z przyjętego programu kontroli materiałowej.
Punkt odniesienia. Czy dysponujecie atestami materiałowymi, do których odniesiemy wynik badania.
Czy badanie ma objąć również spoiny. Weryfikacja materiału dodatkowego to osobne punkty pomiarowe i osobna pozycja w raporcie.

Uzyskaj Ofertę Zyskaj Czas i Ciągłość Produkcji
Dołącz do grona liderów przemysłu, którzy zaufali naszej technologii.
Masz pytania?
Skontaktuj się z nami

Zadowolonych klientów
-
Laboratorium badawcze uznane przez UDT – badania prowadzone według wymagań jakości dla obiektów poddozorowych i procesów krytycznych,
-
Mniej przestojów i ciągłość pracy – wczesne wykrywanie ogranicza ryzyko awarii i kosztownych zatrzymań
-
Szybka gotowość i krótki czas realizacji – sprawna logistyka, priorytetowe terminy, wyniki badań w ekspresowym tempie
-
Klasyczne i zaawansowane techniki badań NDT wykonywane przez zespół specjalistów z wieloletnim doświadczeniem